

很多五金、电器、汽配、电子制造企业都有一个困惑:同样的冲压零件,有的厂家报价用单模、有的用复合模、有的用连续模冲压,到底哪种工艺更适合自己?选错模具工艺,轻则单价偏高、产能不足,重则良率低下、交期延误、长期亏损。绝大多数采购与工程师只看当下开模成本,忽略量产适配性,导致大批量订单长期用低效工艺生产。本文用通俗落地的行业标准,讲清三种主流冲压模具的适用场景,帮企业精准判断是否需要升级连续模冲压工艺。
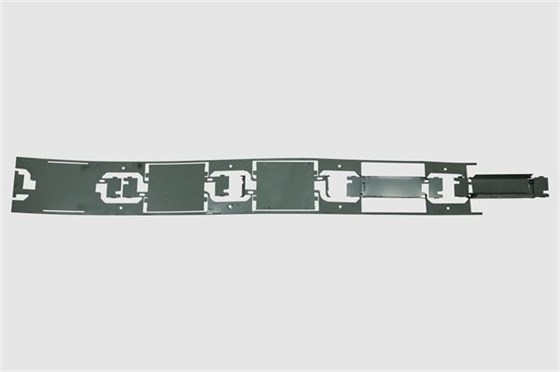
首先明确核心定义:连续模冲压又称级进模冲压,是在一套模具内设置多个工位,将落料、冲孔、折弯、翻边、整形、切断等多道工序按顺序排布,材料通过钢带连续送料,每冲一次完成一道工位工序,最终自动落料成品。全程自动化送料、自动成型、自动出料,无需人工搬运、二次定位,是目前高精度、高产能、高稳定性的顶级冲压量产工艺。
单工序模(简易模):一次冲压只完成一道工序,冲孔、折弯、落料需要多套模具分步完成,人工上下料、重复定位。优点是开模费用低、改模灵活、适合新品打样、小批量试产。致命短板是人工成本高、定位误差大、批量一致性差、产能极低,月产量几万件以上就会出现产能瓶颈与良率下滑,仅适合研发试样、零散小单、结构极简的平板零件。
复合模:单次冲压可在同一工位完成多道工序,一次成型成品,精度比单工序模高。适合结构简单、工序少、平整度要求高的平板件、垫片、简单端子。局限性非常明显:无法完成多折弯、多成型、复杂异形结构,成型工位受限,量产速度一般,复杂零件无法适配。
连续模冲压:专为大批量、多工序、高精度、复杂结构零件而生。只要产品包含多孔、多折弯、异形成型、翻边、压筋、局部拉伸等复合结构,且月产量十万级、百万级量产,连续模就是唯一性价比工艺。核心优势是多工位集成成型、零人工干预、重复定位误差极小,批量尺寸一致性远超普通模具,量产速度可达每分钟200–600次,产能是单工序模的5-10倍。
很多企业看似模具省钱,实则人工、返工、报废、加班补产的隐形成本极高。根据行业数据,连续模冲压材料利用率可达85%以上,远高于单工序模的62.3%,同时人工成本可节省60%以上,长期量产降本优势极其明显。
我司专注高精密连续模冲压模具定制、多工位级进模开发,可根据客户产品免费做工艺选型评估,判断是否适合改连续模,在品质、产能、成本三者之间做到最优平衡。
苏州创事杰精密机械有限公司,全系列冲压模具,精密模具,不锈钢冲压模具,紫铜冲压模具,冷轧钢冲压模具,品质精良,高效安全。