

很多企业采购冲压件经常出现供需纠纷:样品验收合格、批量到货瑕疵频发,装配卡滞、缝隙过大、外观不良、尺寸偏差,退货返工耗时耗力。核心原因是没有统一、明确的冲压件验收标准,仅靠肉眼粗略判断,忽略微米级精度、形位公差、断面品质等核心指标。本文整理行业通用精密冲压件验收规范,覆盖尺寸、毛刺、平面度、折弯、外观五大核心维度,企业可直接用于来料质检、供应商对账验收,规避品质纠纷。
一、尺寸与形位公差验收标准。
普通商用冲压件常规公差±0.1mm~±0.2mm,适配普通设备装配;精密工业冲压件公差需稳定控制在±0.02mm~±0.05mm,高端电子、医疗、新能源配件可达±0.01mm。除长宽尺寸外,必须重点验收孔距同轴度、平行度、垂直度、平面度,杜绝“单尺寸合格、装配不合格”问题。批量尺寸波动需控制在0.03mm以内,确保零件100%互换通用。
二、毛刺与断面验收核心标准。
毛刺是冲压件最常见的不良项,也是最容易被忽视的安全隐患。普通结构件允许极细微毛刺、不影响装配即可;精密装配件、导电件、运动件必须零毛刺、断面平整光亮,无撕裂带、无崩边、无塌角。禁止存在可刮手、可划伤装配面的硬性毛刺,杜绝装机后卡滞、漏电、磨损等隐患。优质精密冲压件无需二次打磨,断面一次成型达标。
三、平面度与翘曲变形验收。
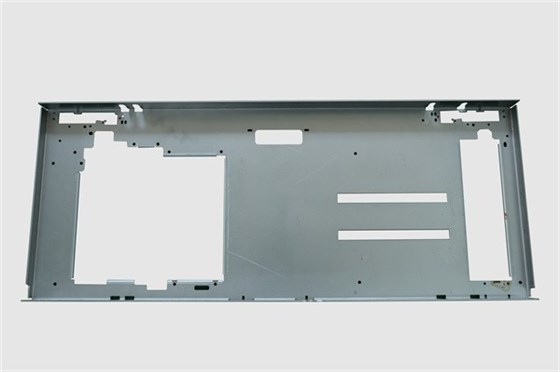
冲压件薄板、大面积钣金极易出现翘曲、扭曲、拱起问题,直接导致贴合不严、密封失效、定位偏移。常规精密件平面度误差≤0.05mm/100mm,大面积钣金件无明显肉眼可见变形,装配贴合无间隙、无晃动。高端自动化装配零件需模内整平定型,全程应力释放,杜绝后期二次形变。
四、折弯与成型精度验收。
折弯角度偏差≤±0.5°,无回弹角度漂移、无折弯裂纹、无局部塌陷;翻边、压筋、拉伸结构规整,无起皱、叠料、波纹瑕疵。对称结构零件左右误差一致,无偏移、无不对称变形,保障整机装配严丝合缝。
五、外观与材质验收规范。
成品表面无拉伤、划痕、压痕、橘皮、顶白、油污堆积;镀锌板、不锈钢件无掉皮、脱锌、氧化斑点;材质与图纸要求一致,无错料、混料问题。需要后续喷涂、阳极氧化、电镀的冲压件,表面基底洁净,无隐性瑕疵,保障后续表面处理效果均匀美观。
我司所有精密冲压件均严格执行上述全套验收标准,出货前经过首件全检、制程巡检、成品终检,可提供完整尺寸检测报告、材质证明、出货质检数据,支持客户来料核验、大客户验厂,品质可追溯、可核验、可兜底。
苏州创事杰精密机械有限公司,全系列冲压模具,精密模具,不锈钢冲压模具,紫铜冲压模具,冷轧钢冲压模具,品质精良,高效安全。